Méthode de travail
Du constat au plan d'action
Notre méthode tient en quatre étapes: observer, mesurer, proposer, accompagner. Nous visitons d'abord l'atelier et relevons les données utiles, sans bloquer la production. Puis nous chiffrons les écarts et classons les mesures selon leur gain et leur effort. Vous recevez un plan court, lisible par la direction comme par les chefs d'équipe. Enfin, nous restons disponibles pour la mise en œuvre, jusqu'aux premiers résultats mesurés.
Marc Humbert-Droz
Direction
Sophie Aubry-Matile
Coûts, finance
Luc Perrenoud
Lean, qualité
Nadia Jeanneret
Export
Marc Humbert-Droz, gérant, sur le terrain chez un décolleteur
Entretien avec Marc
La diversification
Par où commence-t-on avec un nouveau client? Que cherchez-vous en premier?
Par les chiffres que le dirigeant connaît déjà: carnet de commandes, marges, taux d'occupation des machines. Nous les confrontons à ce que nous voyons dans l'atelier. Souvent, l'écart entre les deux explique à lui seul la moitié des difficultés. C'est un point de départ concret.
Le choix des priorités
Une PME a peu de temps et peu de ressources. Nous ne proposons donc jamais vingt mesures à la fois. Nous en retenons trois ou quatre, celles dont l'effet se mesure en quelques mois sur la trésorerie ou sur les délais. Les autres attendent. Ce tri est la partie la plus utile de notre travail.
Que dites-vous aux entreprises qui craignent de dépendre d'un seul client?
Que ce risque se gère. Nous calculons la part de chaque client dans le chiffre d'affaires et dans la marge, puis nous cherchons des débouchés proches de votre savoir-faire. Un décolleteur horloger peut très bien livrer le médical ou la connectique, si ses tolérances et ses certifications suivent.
Et si le client refuse tout changement?
Nous préparons alors un argumentaire chiffré. Un client accepte une hausse de prix ou un nouveau délai quand les arguments sont clairs et documentés.
Sur le terrain, la mesure remplace l'impression: un chronomètre, un tableur et un plan de l'atelier.
Ce que nous mesurons, ce que nous laissons de côté
Nous mesurons peu de choses, mais les bonnes: le temps de passage d'une pièce, le taux de reprise, le temps de réglage, le taux d'occupation réel des machines et la marge par famille de pièces. Ces cinq indicateurs suffisent, dans la plupart des ateliers, à orienter les décisions d'investissement et d'organisation. Nous les relevons avec vos équipes, sur plusieurs semaines, pour éviter qu'une période atypique fausse le constat.
Nous laissons de côté les tableaux de bord compliqués. Un indicateur que personne ne lit n'améliore rien. Pour chaque mesure, nous convenons avec vous de qui la relève, à quelle fréquence et à partir de quel seuil on réagit. Dans un atelier de vingt personnes, une page affichée près de la machine fait souvent plus qu'un logiciel coûteux. Quand un outil informatique est nécessaire, nous aidons à le choisir en fonction de vos besoins réels et de votre budget.
Nous documentons ce qui est décidé: hypothèses, calculs, responsables et échéances. Ainsi, le plan reste utile après notre départ, et vos nouveaux collaborateurs comprennent pourquoi l'atelier fonctionne comme il le fait.
Un plan d'atelier annoté, base de chaque mission
Coûts
Calcul
www.precision-conseil.ch
Lean
Atelier
www.precision-conseil.ch
Export
Normes
www.precision-conseil.ch
Tous nos services en détail
« Un bon plan est un plan qu'on applique le lundi suivant. »
Sophie Aubry-Matile
Nos missions se déroulent en général sur quelques semaines. La première étape est un entretien de cadrage, au cours duquel nous définissons ensemble le périmètre, les données à réunir et les personnes à rencontrer. La deuxième étape est la visite de l'atelier, sur un à trois jours selon la taille. La troisième est l'analyse, au cours de laquelle nous chiffrons les écarts et testons nos hypothèses avec vos responsables. La quatrième est la restitution: un rapport court, une présentation à la direction et un plan d'action daté. Un suivi régulier peut compléter la mission, par exemple une réunion mensuelle.
Sophie Aubry-Matile calcule les coûts avec les chefs d'atelier, pas à leur place.
Sophie Aubry-Matile, responsable des coûts et du financement
Entretien avec Sophie
Le calcul des coûts
Pourquoi tant d'ateliers se trompent-ils sur leurs prix de revient?
Parce que les frais généraux sont répartis au prorata des heures, alors que les machines coûtent très différemment. Un centre d'usinage cinq axes et un tour à poupée mobile n'ont pas le même taux horaire.
Les temps de réglage
Ils sont souvent oubliés dans l'offre. Pour une petite série, ils représentent parfois la moitié du temps total. Nous les isolons dans le calcul, pour que le client comprenne pourquoi une petite série coûte plus cher à la pièce.
Comment aborder un dossier de financement de machine?
Nous partons du besoin: quel gain de productivité, quelle capacité nouvelle, quelles commandes à la clé. Ensuite, nous comparons l'achat, le leasing et la reprise de l'ancienne machine. Le banquier reçoit un dossier avec plan de trésorerie sur cinq ans, hypothèses prudentes et scénario défavorable. Un dossier clair accélère la décision.
Et pour les offres?
Une offre est un engagement. Nous aidons à y écrire ce qui est compris, ce qui ne l'est pas et à quelles conditions le prix tient.
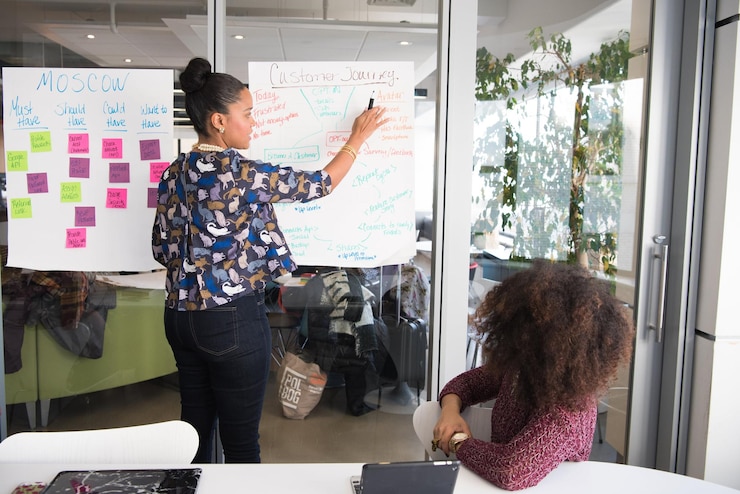
Luc Perrenoud, responsable de l'organisation lean et de la qualité
Luc a travaillé quinze ans dans la production, chez un fabricant de composants. Il sait ce que représentent un changement de série ou un lot bloqué au contrôle. Il anime les ateliers 5S et SMED directement à côté des machines, avec les opérateurs, et il privilégie les gains rapides: ranger, standardiser, réduire les déplacements, préparer les outils pendant que la machine tourne.
« Les bonnes idées viennent de l'opérateur. »
Marc Humbert-Droz
Nous accompagnons aussi la certification et l'export, pour que votre atelier travaille sans accroc.
Nadia Jeanneret, responsable export et certifications
« Une licence oubliée bloque un camion. »
Luc Perrenoud